
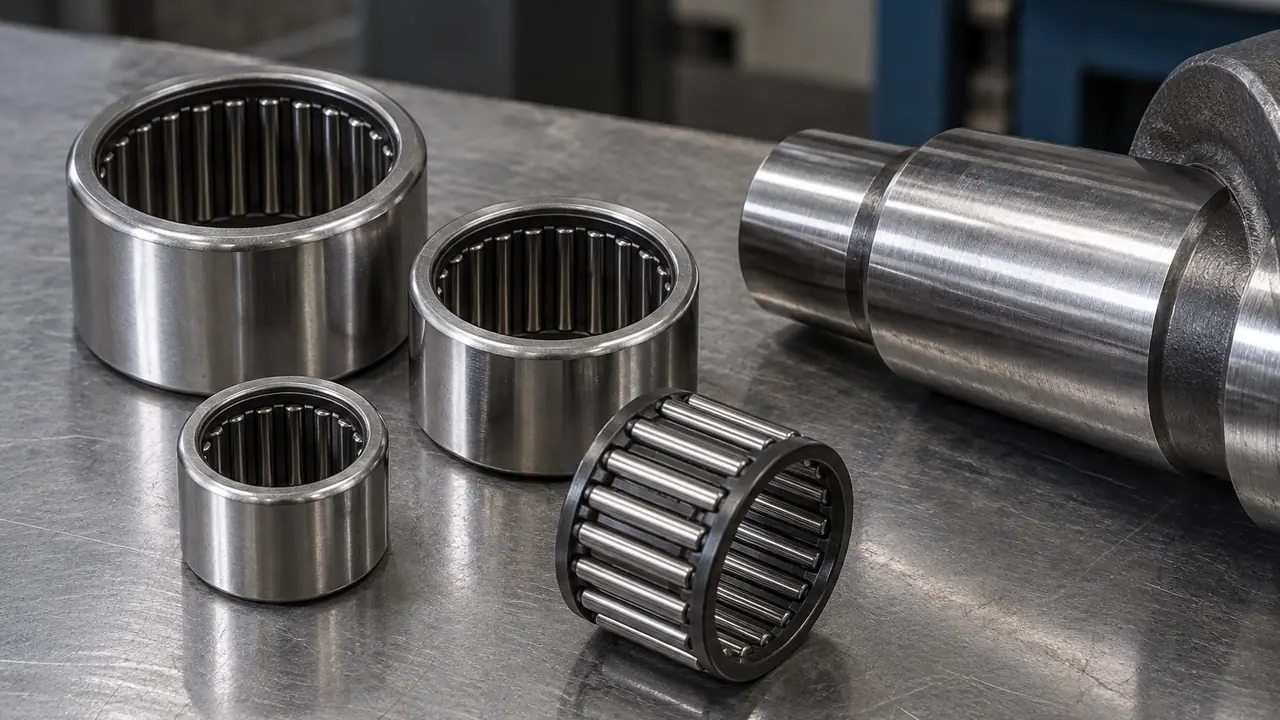
| Ký hiệu | Loại | d đường kính trong | D đường kính ngoài | B chiều rộng |
|---|---|---|---|---|
| HK0609 | Vòng bi kim | 6 | 10 | 9 |
| HK0808 | Vòng bi kim | 8 | 12 | 8 |
| HK1010 | Vòng bi kim | 10 | 14 | 10 |
| HK1212 | Vòng bi kim | 12 | 18 | 12 |
| HK1612 | Vòng bi kim | 16 | 22 | 12 |
| HK2012 | Vòng bi kim | 20 | 26 | 12 |
| HK2516 | Vòng bi kim | 25 | 32 | 16 |
| HK3016 | Vòng bi kim | 30 | 37 | 16 |
| NA4900 | Vòng bi kim | 10 | 22 | 13 |
| NA4902 | Vòng bi kim | 15 | 28 | 13 |
| NA4904 | Vòng bi kim | 20 | 37 | 17 |
| NA4906 | Vòng bi kim | 30 | 47 | 17 |
Kích thước bao ISO danh nghĩa, chỉ để tham khảo. Vui lòng đối chiếu với bản vẽ và bảng dữ liệu của nhà cung cấp.
Vòng bi đũa kim làm gì
Vòng bi đũa kim là vòng bi đũa có con lăn dài và mảnh, với chiều dài gấp nhiều lần đường kính. Vì con lăn rất mảnh, vòng bi có tiết diện hướng kính rất nhỏ, thường chỉ hơn đường kính con lăn cộng một vòng ngoài mỏng một chút. Với cùng kích thước bao, nó chịu tải hướng kính nhiều hơn vòng bi bi cầu và lắp được ở nơi vòng bi đũa trụ tiêu chuẩn cần gối đỡ lớn hơn. Các ứng dụng điển hình là hộp số, khớp các-đăng, truyền động máy bơm, cò mổ, máy nén, dụng cụ điện và hộp số xe máy.
Cái giá của sự nhỏ gọn là độ nhạy. Đũa kim cần gối đỡ và trục chính xác, cứng vững, và chịu lệch trục rất ít. Vòng bi đũa kim dành cho tải hướng kính và chuyển động dao động; bản thân chúng không chịu tải dọc trục, nên việc định vị dọc trục đến từ các chi tiết khác như vòng đệm chặn hoặc vòng bi chặn riêng.
Loại và mã hiệu
| Loại | Mã hiệu | Vòng trong | Ứng dụng điển hình |
|---|---|---|---|
| Cốc dập, hai đầu hở | HK | Không | Lỗ gối đỡ lắp ép nhẹ; hộp số, dụng cụ |
| Cốc dập, một đầu kín | BK | Không | Ứng dụng đầu trục; giữ bụi hoặc dầu |
| Vòng liền, không vòng trong | NK | Không | Khi trục là rãnh lăn trong và gối đỡ chắc chắn |
| Vòng liền có vòng trong | NA (ví dụ NA49) | Có | Khi trục không thể tôi cứng hoặc mài |
| Cụm vòng cách | K, cụm vòng cách đũa kim | Không | Nhỏ gọn tối đa; gối đỡ và trục đóng vai trò rãnh lăn |
Ví dụ danh nghĩa: HK2012 có đường kính trục 20 mm (Fw), đường kính ngoài 26 mm và chiều rộng 12 mm; NA4905 là 25 x 42 x 17 mm. Các giá trị này lấy từ bảng kích thước tiêu chuẩn; hãy đối chiếu với bản vẽ. Số HK mã hóa kích thước trục và chiều rộng: hai chữ số đầu là đường kính trục tính bằng mm và hai chữ số cuối là chiều rộng tính bằng mm.
Độ cứng trục và rãnh lăn
Khi vòng bi đũa kim làm việc không có vòng trong (HK, BK, NK, chỉ có vòng cách), bản thân trục là rãnh lăn trong, nên bề mặt trục chịu ứng suất lăn. Trục phải được tôi cứng và mài, thường khoảng 58 đến 64 HRC, với độ bóng bề mặt mịn cùng dung sai độ tròn và đường kính chặt; bảng thông số nêu các giá trị khuyến nghị. Trục mềm hoặc thô là nguyên nhân phổ biến nhất gây hỏng sớm ở các vòng bi này. Khi trục không thể xử lý, hãy chỉ định vòng trong (NA, hoặc dãy vòng trong riêng như IR) và để vòng bi tự mang rãnh lăn của nó. Xem thép vòng bi về vật liệu.
Gối đỡ cũng quan trọng: cốc dập mỏng và định hình theo lỗ gối đỡ, nên lỗ phải tròn và chính xác, và cốc cần được ép vào chứ không đóng bằng búa. Với kiểu chỉ có vòng cách, cả trục lẫn lỗ gối đỡ đều là rãnh lăn và cả hai cần cùng độ cứng và độ bóng.
Chọn giữa các dạng
- Bắt đầu từ không gian. Nếu lỗ gối đỡ đã cố định và chiều cao hướng kính hạn chế, cốc dập HK là phương án chi phí thấp nhất và ép thẳng vào.
- Kiểm tra trục. Trục tôi cứng và mài cho phép dùng HK, BK, NK hoặc chỉ vòng cách; trục chưa xử lý hướng tới NA hoặc vòng trong riêng.
- Kiểm tra gối đỡ. Gối đỡ mỏng hoặc mềm ưu tiên vòng liền (NK, NA) tự giữ được hình dạng; cốc dập cần lỗ cứng vững.
- Kiểm tra chế độ làm việc. Tải dao động hoặc gián đoạn phù hợp với mọi dạng; quay liên tục tốc độ cao đòi hỏi vòng cách chính xác và bôi trơn bằng dầu.
Nếu tải cao và không gian cho phép, hãy so sánh với vòng bi đũa trụ, loại này chịu lệch trục và tốc độ tốt hơn đôi chút.
Bôi trơn và giới hạn
Vòng bi đũa kim thường được nhồi sẵn mỡ, với mỡ được giữ bởi cốc và vòng cách. Chế độ dao động và tốc độ chậm phù hợp với mỡ; tốc độ cao hơn cần dầu. Vì thể tích tự do rất ít, nên cần lên kế hoạch lối tiếp cận để bôi trơn lại trong gối đỡ. Hiện tượng đũa kim bị xiên, xảy ra khi lệch trục hoặc gia tốc cao, là hỏng hóc cần tránh, và vòng cách tốt dẫn hướng từng đũa kim là biện pháp bảo vệ chính. Hãy đọc hướng dẫn bôi trơn và đũa kim và đũa trụ.
Tìm nguồn và kiểm tra
Vòng bi đũa kim cốc dập là chi tiết nhỏ, sản lượng lớn, được làm tại các nhà máy dập và nhiệt luyện cốc; loại vòng liền cần vòng được mài. Chúng tôi chọn danh sách rút gọn nhà máy theo loại sản phẩm và hệ thống chất lượng, không chỉ theo giá, và kiểm tra việc phân nhóm kích thước đũa kim, độ tròn và độ dày thành cốc, độ quay tự do, tình trạng vòng cách, lượng mỡ nhồi và chống gỉ cho từng lô. Các mã tiêu chuẩn thường bắt đầu từ 100-500 chiếc, với số lượng cao hơn cho các hạng mục vòng cách và cốc dập sản xuất số lượng lớn; nhãn riêng bắt đầu từ mức cao hơn. Mẫu có sẵn mất 3-7 ngày làm việc và sản xuất 25-45 ngày, là các khoảng tham khảo điển hình được xác nhận bằng văn bản. Gửi danh sách của quý khách qua biểu mẫu báo giá, và xem con lăn vòng bi về các thành phần.