
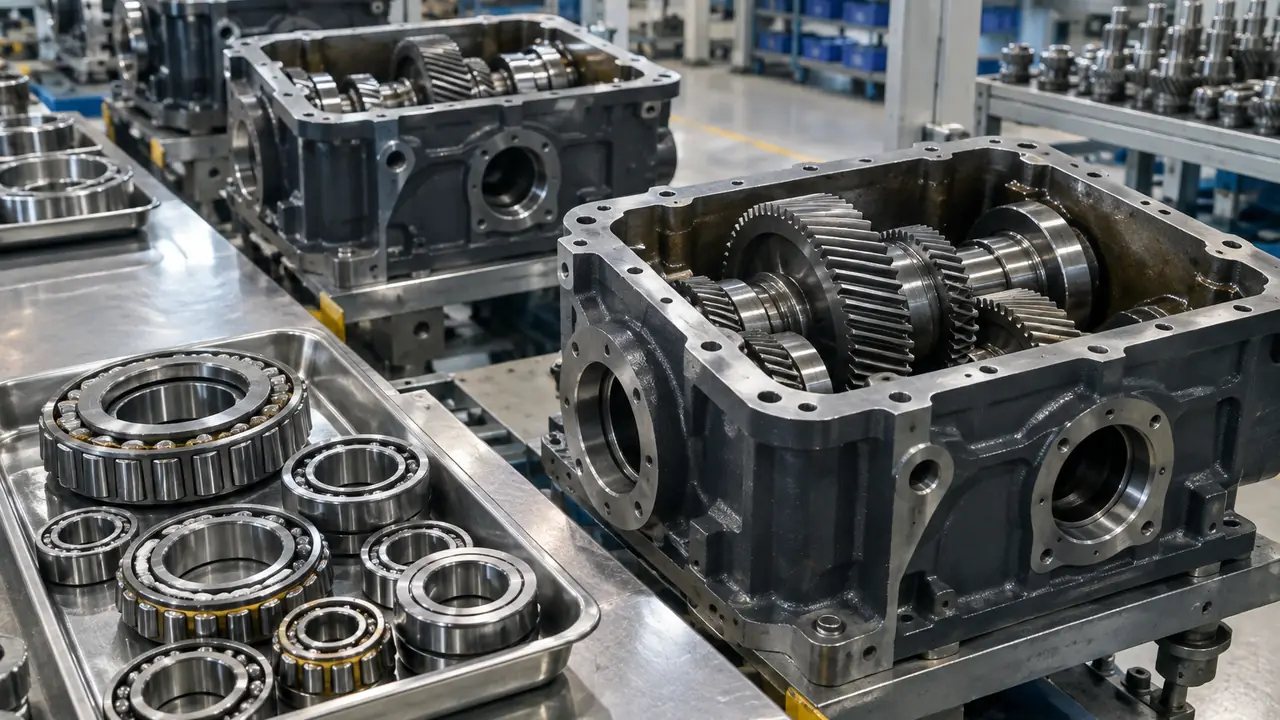
Что производителю оборудования нужно от источника подшипников
Производитель оборудования редко покупает подшипник один раз. Деталь закладывается в редуктор, шпиндель или привод, а затем заказывается каждый квартал годами. Поэтому риски отличаются от разовой закупки: незаявленная смена поставщика стали, термообработки или конструкции сепаратора, дрейф зазора между партиями или завод, который не может повторить специальную посадку. Программа построена вокруг этих рисков.
Бюро не производит. Оно отбирает партнёрские заводы, оборудование и опыт которых соответствуют классу допуска, материалу и количеству вашей детали, согласует с вами проверки и ведёт документацию в порядке. Детали варьируются от каталожных обозначений с конкретными суффиксами до вариантов по чертежам с изменённой шириной, специальными уплотнениями или особыми материалами.
От чертежа до утверждённой детали
- Проверка чертежа и спецификации. Бюро проверяет полноту чертежа: габаритные размеры по ISO 15, класс допуска по ISO 492, группа внутреннего зазора, материал, термообработка, сепаратор, уплотнение, смазка, маркировка. Недостающие пункты уточняются до обращения к заводу.
- Отбор заводов. Выбираются от одного до трёх партнёрских заводов. Завод оценивается по ближайшей сопоставимой детали, которую он уже выпускает, а не по общему каталогу.
- Образцы и инспекция первого образца. Первый комплект образцов измеряется по чертежу и сопоставляется с согласованными контрольными точками. Отчёт направляется вам вместе с образцами.
- Утверждение и фиксация. После вашего утверждения спецификация, маркировка и упаковка фиксируются и упоминаются в каждом последующем заказе.
- Серийное производство и инспекция партий. Каждая партия проверяется по тому же плану, а протокол прилагается к отгрузке.
Что можно задокументировать
| Документ | Что содержит | Когда |
|---|---|---|
| Отчёт по первому образцу | Измеренные размеры, зазор, твёрдость, визуальные проверки и проверки вращения по чертежу | Вместе с утверждённым комплектом образцов |
| Протокол инспекции партии | Выборочные результаты по согласованным контрольным точкам, номер партии, количество | С каждой отгрузкой |
| Декларация по материалу | Марка стали, заключения RoHS и REACH при запросе | По запросу, до первого заказа |
| Сводка по процессу и контролю | Пакет в формате PPAP, охватывающий технологический маршрут, контрольные точки и уведомление об изменениях, в объёме, который может обеспечить завод | По запросу вашей системы качества |
| Уведомление об изменениях | Письменное уведомление до смены материала, процесса или субпоставщика | Согласуется в рамочном соглашении |
Пакет в формате PPAP это понятие, заимствованное из автомобильной цепочки поставок. Сможет ли конкретный завод предоставить полный пакет, зависит от его системы качества, и бюро прямо называет то, что доступно, не обещая стандартного формата. Формулировки любого сертификата проверяются по каждому проекту; см. сертификаты и контроль качества.
Стабильность партий
Стабильность в основном определяется контролем изменений. Бюро фиксирует при утверждении завод, источник стали, маршрут термообработки и производителей субкомпонентов и просит уведомлять до любого их изменения. Для подшипников качения обычные точки дрейфа это внутренний зазор, уровень вибрации и посадка уплотнения. Эти три параметра измеряются в каждой партии и сравниваются с результатами первого образца, а партия, вышедшая за согласованные пределы, задерживается для обсуждения до отгрузки. Методы описаны в разделе испытания и инспекция.
Второй источник и переквалификация
Многие производители оборудования обращаются в бюро, чтобы добавить второй источник для детали, уже находящейся в производстве. В этом случае эталоном служит существующая деталь: бюро запрашивает чертёж, несколько сохранённых образцов и виды отказов, наблюдавшиеся в эксплуатации, затем планирует инспекцию первого образца так, чтобы новый источник сравнивался с текущим по тем же контрольным точкам. Различия описываются прямо, а решение о выпуске остаётся за вашими инженерами.
Рамочные соглашения и заказ
Для повторяющегося спроса рамочное соглашение фиксирует спецификацию, упаковку, план инспекции и ожидаемое годовое количество, а поставки вызываются в его рамках. Это помогает партнёрскому заводу планировать сталь и мощности, а вам удерживать стабильный срок поставки. Типовые ориентировочные диапазоны: индивидуальные образцы за 15-30 дней, серийное производство за 25-45 дней для каталожных обозначений и за 45-75 дней для нестандартных деталей или оснастки, при этом нестандартные партии обычно начинаются с нескольких тысяч штук. Всё подтверждается письменно для каждой программы. Собственная маркировка и коробки рассмотрены в разделе OEM и частная марка.
Отправьте чертёж, годовой объём и требования к допускам через форму запроса или сначала прочитайте как работает MOQ при заказах OEM.