
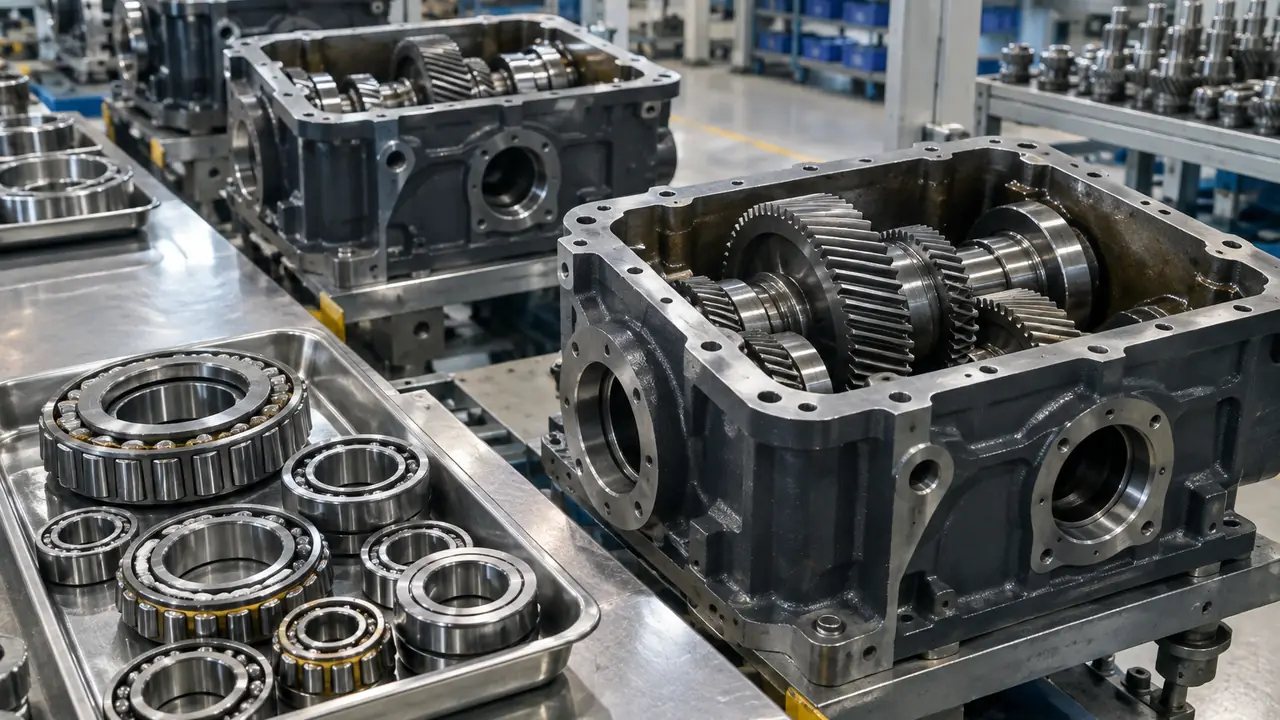
Ce qu’un constructeur de matériel attend d’une source de roulements
Un constructeur de matériel n’achète que rarement un roulement une seule fois. La pièce est intégrée à un réducteur, une broche ou un entraînement, puis commandée chaque trimestre pendant des années. Les risques diffèrent donc d’un achat ponctuel : un changement de fournisseur d’acier, de traitement thermique ou de conception de cage que personne n’a annoncé, une dérive du jeu entre les lots, ou une usine incapable de reproduire un ajustement spécial. Le programme est construit autour de ces risques.
Le bureau ne fabrique pas. Il présélectionne des usines partenaires dont l’équipement et l’expérience correspondent à la classe de tolérance, au matériau et à la quantité de votre pièce, convient des contrôles avec vous et tient les documents en ordre. Les pièces vont des désignations de catalogue avec suffixes précis aux variantes sur plan avec largeurs modifiées, joints spéciaux ou matériaux particuliers.
Du plan à la pièce approuvée
- Revue du plan et de la spécification. Le bureau vérifie que le plan est complet : dimensions d’encombrement selon l’ISO 15, classe de tolérance selon l’ISO 492, groupe de jeu interne, matériau, traitement thermique, cage, joint, graisse, marquage. Les éléments manquants sont demandés avant de solliciter une usine.
- Présélection d’usines. Une à trois usines partenaires sont retenues. Une usine est jugée sur la pièce comparable la plus proche qu’elle fabrique déjà, pas sur un catalogue général.
- Échantillons et contrôle de première pièce. Le premier jeu d’échantillons est mesuré par rapport au plan et comparé aux points de contrôle convenus. Le rapport vous est envoyé avec les échantillons.
- Approbation et gel. Après votre approbation, la spécification, le marquage et l’emballage sont gelés et rappelés dans chaque commande ultérieure.
- Production par lots et contrôle de lot. Chaque lot est contrôlé selon le même plan et le relevé est joint à l’expédition.
Ce qui peut être documenté
| Document | Contenu | Quand |
|---|---|---|
| Rapport de première pièce | Dimensions mesurées, jeu, dureté, contrôles visuels et de rotation par rapport au plan | Avec le jeu d’échantillons approuvé |
| Relevé de contrôle de lot | Résultats échantillonnés pour les points de contrôle convenus, numéro de lot, quantité | Avec chaque expédition |
| Déclaration de matériau | Nuance d’acier, attestations RoHS et REACH sur demande | Sur demande, avant la première commande |
| Synthèse de process et de maîtrise | Un dossier de type PPAP couvrant le flux de process, les points de maîtrise et la notification de changement, dans le périmètre que l’usine peut assumer | Lorsque votre système qualité l’exige |
| Notification de changement | Avis écrit avant tout changement de matériau, de process ou de sous-traitant | Convenu dans l’accord-cadre |
Un dossier de type PPAP est un concept emprunté à la chaîne d’approvisionnement automobile. Qu’une usine donnée puisse fournir un dossier complet dépend de son système qualité, et le bureau indique clairement ce qui est disponible au lieu de promettre un format standard. Le libellé de tout certificat est vérifié par projet ; voir les certifications et le contrôle qualité.
Constance des lots
La constance tient surtout à la maîtrise du changement. Le bureau consigne à l’approbation l’usine, l’origine de l’acier, la filière de traitement thermique et les fabricants de sous-composants, et demande un préavis avant tout changement. Pour les roulements, les points de dérive habituels sont le jeu interne, le niveau de vibration et l’ajustement du joint. Ces trois points sont mesurés sur chaque lot par rapport aux résultats de première pièce, et un lot hors de la plage convenue est retenu pour discussion avant expédition. Les méthodes sont décrites dans essais et contrôle.
Seconde source et requalification
De nombreux constructeurs viennent au bureau pour ajouter une seconde source à une pièce déjà en production. Dans ce cas, la pièce existante est la référence : le bureau demande le plan, quelques échantillons conservés et les modes de défaillance observés sur le terrain, puis planifie le contrôle de première pièce de sorte que la nouvelle source soit comparée à l’actuelle sur les mêmes points de contrôle. Les écarts sont rapportés sans détour, et la décision de libération reste à vos ingénieurs.
Accords-cadres et commande
Pour une demande récurrente, un accord-cadre fixe la spécification, l’emballage, le plan de contrôle et une quantité annuelle attendue, et les livraisons sont appelées sur cette base. Cela aide l’usine partenaire à planifier l’acier et la capacité, et vous aide à tenir un délai stable. Plages de référence types : échantillons sur mesure en 15 à 30 jours, production par lots en 25 à 45 jours pour les désignations de catalogue et 45 à 75 jours pour les pièces non standard ou l’outillage, les lots non standard démarrant couramment à plusieurs milliers de pièces. Le tout est confirmé par écrit pour chaque programme. Le marquage et les boîtes personnalisés sont traités dans OEM et marque blanche.
Envoyez le plan, le volume annuel et les exigences de tolérance via le formulaire de devis, ou lisez d’abord comment fonctionne le MOQ pour les commandes OEM.