
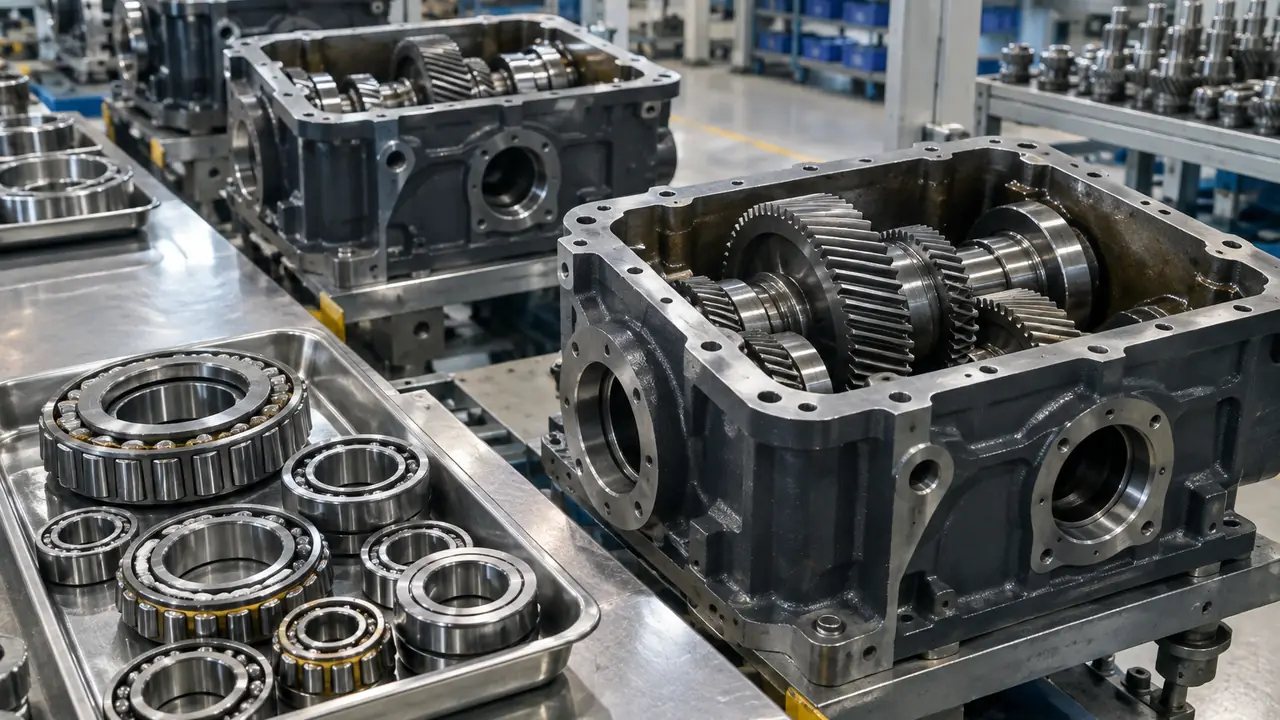
Was ein Gerätehersteller von einer Lagerquelle braucht
Ein Gerätehersteller kauft ein Lager selten nur einmal. Das Teil wird in ein Getriebe, eine Spindel oder einen Antrieb eingeplant und dann jahrelang jedes Quartal bestellt. Die Risiken unterscheiden sich daher von einem Einmalkauf: ein unangekündigter Wechsel des Stahllieferanten, der Wärmebehandlung oder der Käfigkonstruktion, eine Drift der Lagerluft zwischen den Losen oder ein Werk, das eine besondere Passung nicht wiederholen kann. Das Programm ist um diese Risiken herum aufgebaut.
Der Desk fertigt nicht selbst. Er wählt Partnerwerke in die engere Auswahl, deren Ausstattung und Erfahrung zu Toleranzklasse, Werkstoff und Menge Ihres Teils passen, vereinbart die Prüfungen mit Ihnen und hält die Unterlagen in Ordnung. Die Teile reichen von Katalogbezeichnungen mit bestimmten Kürzeln bis zu zeichnungsbasierten Varianten mit geänderten Breiten, besonderen Dichtungen oder bestimmten Werkstoffen.
Von der Zeichnung zum freigegebenen Teil
- Prüfung von Zeichnung und Spezifikation. Der Desk prüft die Zeichnung auf Vollständigkeit: Grenzmaße nach ISO 15, Toleranzklasse nach ISO 492, Lagerluftgruppe, Werkstoff, Wärmebehandlung, Käfig, Dichtung, Fett, Kennzeichnung. Fehlende Punkte werden erfragt, bevor ein Werk angesprochen wird.
- Auswahl der Werke. Ein bis drei Partnerwerke werden ausgewählt. Ein Werk wird danach beurteilt, welches vergleichbare Teil es bereits fertigt, nicht nach einem allgemeinen Katalog.
- Muster und Erstmusterprüfung. Der erste Mustersatz wird gegen die Zeichnung gemessen und mit den vereinbarten Prüfpunkten verglichen. Der Bericht geht mit den Mustern an Sie.
- Freigabe und Einfrieren. Nach Ihrer Freigabe werden Spezifikation, Kennzeichnung und Verpackung eingefroren und in jeder späteren Bestellung referenziert.
- Serienfertigung und Losprüfung. Jedes Los wird nach demselben Plan geprüft, und das Protokoll liegt der Lieferung bei.
Was dokumentiert werden kann
| Unterlage | Inhalt | Wann |
|---|---|---|
| Erstmusterbericht | Gemessene Maße, Lagerluft, Härte, Sicht- und Drehprüfungen gegen die Zeichnung | Mit dem freigegebenen Mustersatz |
| Losprüfprotokoll | Stichprobenergebnisse für die vereinbarten Prüfpunkte, Losnummer, Menge | Mit jeder Lieferung |
| Werkstoffdeklaration | Stahlgüte, RoHS- und REACH-Erklärungen, wo gewünscht | Auf Anfrage, vor der ersten Bestellung |
| Prozess- und Lenkungszusammenfassung | Ein Paket im PPAP-Stil mit Prozessablauf, Lenkungspunkten und Änderungsmitteilung, im Umfang, den das Werk leisten kann | Wo Ihr Qualitätssystem es verlangt |
| Änderungsmitteilung | Schriftliche Mitteilung vor einer Änderung von Werkstoff, Prozess oder Unterlieferant | Im Rahmenvertrag vereinbart |
Ein Paket im PPAP-Stil ist ein aus der Automobil-Lieferkette entlehntes Konzept. Ob ein bestimmtes Werk ein vollständiges Paket liefern kann, hängt von seinem Qualitätssystem ab, und der Desk sagt klar, was verfügbar ist, statt ein Standardformat zu versprechen. Der Wortlaut jedes Zertifikats wird je Projekt verifiziert; siehe Zertifizierungen und Qualitätskontrolle.
Chargenkonstanz
Konstanz ist vor allem eine Frage der Änderungskontrolle. Der Desk hält bei der Freigabe Werk, Stahlquelle, Wärmebehandlungsroute und Zulieferer von Unterkomponenten fest und verlangt vor jeder Änderung eine Mitteilung. Bei Wälzlagern sind die üblichen Driftpunkte Lagerluft, Vibrationsniveau und Dichtungssitz. Diese drei werden an jedem Los gegen die Ergebnisse des Erstmusters gemessen, und ein Los außerhalb des vereinbarten Bandes wird zur Klärung zurückgehalten, bevor es versandt wird. Die Methoden sind unter Prüfung und Inspektion beschrieben.
Zweitquelle und Requalifizierung
Viele Gerätehersteller kommen zum Desk, um eine zweite Quelle für ein bereits in Serie befindliches Teil aufzubauen. Dann ist das bestehende Teil die Referenz: Der Desk fragt nach der Zeichnung, einigen zurückgehaltenen Mustern und den im Feld beobachteten Ausfallarten und plant die Erstmusterprüfung so, dass die neue Quelle an denselben Prüfpunkten mit der aktuellen verglichen wird. Unterschiede werden offen berichtet, und die Freigabeentscheidung bleibt bei Ihren Ingenieuren.
Rahmenverträge und Bestellung
Bei wiederkehrendem Bedarf legt ein Rahmenvertrag Spezifikation, Verpackung, Prüfplan und eine erwartete Jahresmenge fest, und Abrufe erfolgen dagegen. Das hilft dem Partnerwerk, Stahl und Kapazität zu planen, und Ihnen, eine stabile Lieferzeit zu halten. Typische Richtwerte: individuelle Muster in 15-30 Tagen, Serienfertigung in 25-45 Tagen für Katalogbezeichnungen und 45-75 Tage für nicht standardisierte Teile oder Werkzeuge, wobei nicht standardisierte Lose üblicherweise bei mehreren tausend Stück beginnen. Diese werden für jedes Programm schriftlich bestätigt. Eigene Kennzeichnung und Boxen werden unter OEM und Handelsmarke behandelt.
Senden Sie Zeichnung, Jahresmenge und Toleranzanforderungen über das Anfrageformular, oder lesen Sie zuerst wie die MOQ bei OEM-Bestellungen funktioniert.