
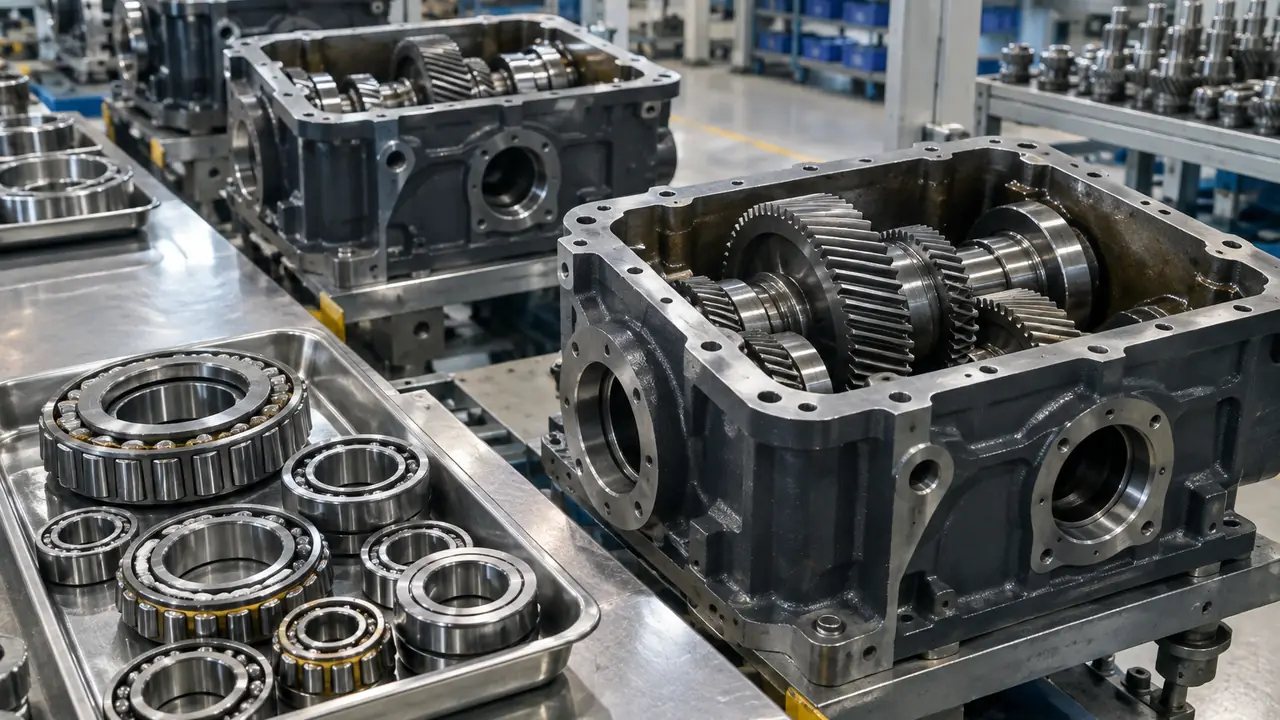
สิ่งที่ผู้ผลิตอุปกรณ์ต้องการจากแหล่งตลับลูกปืน
ผู้ผลิตอุปกรณ์แทบไม่เคยซื้อตลับลูกปืนครั้งเดียว ชิ้นส่วนถูกออกแบบเข้าไปในเกียร์บ็อกซ์ แกนหมุน หรือระบบขับเคลื่อน จากนั้นสั่งทุกไตรมาสเป็นเวลาหลายปี ความเสี่ยงจึงต่างจากการซื้อครั้งเดียว: การเปลี่ยนผู้จัดจำหน่ายเหล็ก การอบชุบความร้อน หรือการออกแบบกรงที่ไม่มีใครประกาศ ความเบี่ยงเบนของคลียร์แรนซ์ระหว่างล็อต หรือโรงงานที่ทำซ้ำการสวมพิเศษไม่ได้ โปรแกรมสร้างขึ้นรอบความเสี่ยงเหล่านั้น
ทีมจัดหาไม่ได้ผลิตเอง คัดเลือกโรงงานพันธมิตรที่เครื่องมือและประสบการณ์ตรงกับระดับค่าความคลาดเคลื่อน วัสดุ และปริมาณของชิ้นส่วนของคุณ ตกลงการตรวจสอบกับคุณ และรักษาเอกสารให้เรียบร้อย ชิ้นส่วนมีตั้งแต่รหัสตามแคตตาล็อกที่มีคำต่อท้ายเฉพาะ ไปจนถึงรุ่นตามแบบที่ปรับความกว้าง ซีลพิเศษ หรือวัสดุเฉพาะ
จากแบบสู่ชิ้นส่วนที่อนุมัติ
- ทบทวนแบบและข้อกำหนด ทีมจัดหาตรวจความสมบูรณ์ของแบบ: ขนาดขอบเขตตาม ISO 15 ระดับค่าความคลาดเคลื่อนตาม ISO 492 กลุ่มคลียร์แรนซ์ภายใน วัสดุ การอบชุบความร้อน กรง ซีล จาระบี การทำเครื่องหมาย รายการที่ขาดจะถูกสอบถามก่อนติดต่อโรงงาน
- รายชื่อโรงงานที่คัดเลือก เลือกโรงงานพันธมิตรหนึ่งถึงสามแห่ง โรงงานถูกพิจารณาจากชิ้นส่วนที่ใกล้เคียงที่สุดที่ผลิตอยู่แล้ว ไม่ใช่จากแคตตาล็อกทั่วไป
- ตัวอย่างและการตรวจสอบชิ้นงานแรก ชุดตัวอย่างแรกถูกวัดเทียบกับแบบและเปรียบเทียบกับจุดตรวจที่ตกลง รายงานส่งให้คุณพร้อมตัวอย่าง
- การอนุมัติและการตรึง หลังคุณอนุมัติ ข้อกำหนด การทำเครื่องหมาย และการบรรจุถูกตรึงและอ้างถึงในทุกใบสั่งซื้อต่อมา
- การผลิตเป็นล็อตและการตรวจสอบล็อต แต่ละล็อตถูกตรวจตามแผนเดียวกัน และบันทึกแนบไปกับการจัดส่ง
สิ่งที่บันทึกเป็นเอกสารได้
| เอกสาร | เนื้อหา | เมื่อใด |
|---|---|---|
| รายงานชิ้นงานแรก | ขนาดที่วัดได้ คลียร์แรนซ์ ความแข็ง การตรวจด้วยสายตาและการหมุน เทียบกับแบบ | พร้อมชุดตัวอย่างที่อนุมัติ |
| บันทึกการตรวจสอบล็อต | ผลการสุ่มตรวจตามจุดตรวจที่ตกลง หมายเลขล็อต ปริมาณ | พร้อมทุกการจัดส่ง |
| คำรับรองวัสดุ | เกรดเหล็ก คำรับรอง RoHS และ REACH เมื่อมีคำขอ | ตามคำขอ ก่อนสั่งซื้อครั้งแรก |
| สรุปกระบวนการและการควบคุม | ชุดเอกสารแนว PPAP ครอบคลุมผังกระบวนการ จุดควบคุม และการแจ้งการเปลี่ยนแปลง ในขอบเขตที่โรงงานรองรับได้ | เมื่อระบบคุณภาพของคุณร้องขอ |
| การแจ้งการเปลี่ยนแปลง | หนังสือแจ้งล่วงหน้าก่อนเปลี่ยนวัสดุ กระบวนการ หรือผู้จัดจำหน่ายย่อย | ตกลงในข้อตกลงกรอบ |
ชุดเอกสารแนว PPAP เป็นแนวคิดที่ยืมมาจากห่วงโซ่อุปทานยานยนต์ โรงงานหนึ่ง ๆ จะส่งชุดเต็มได้หรือไม่ขึ้นกับระบบคุณภาพ และทีมจัดหาระบุอย่างชัดเจนว่ามีอะไรบ้าง แทนที่จะสัญญารูปแบบมาตรฐาน ถ้อยคำของใบรับรองใด ๆ ตรวจสอบเป็นรายโครงการ ดูการรับรองและการควบคุมคุณภาพ
ความสม่ำเสมอระหว่างล็อต
ความสม่ำเสมอส่วนใหญ่คือการควบคุมการเปลี่ยนแปลง ทีมจัดหาบันทึกโรงงาน แหล่งเหล็ก เส้นทางการอบชุบความร้อน และผู้ผลิตชิ้นส่วนย่อย ณ เวลาที่อนุมัติ และขอหนังสือแจ้งก่อนที่สิ่งใดจะเปลี่ยน สำหรับตลับลูกปืนแบบกลิ้ง จุดที่มักเบี่ยงเบนคือคลียร์แรนซ์ภายใน ระดับการสั่นสะเทือน และการสวมซีล ทั้งสามวัดในทุกล็อตเทียบกับผลชิ้นงานแรก และล็อตที่อยู่นอกช่วงที่ตกลงจะถูกระงับเพื่อหารือก่อนจัดส่ง วิธีการอธิบายในการทดสอบและตรวจสอบ
แหล่งที่สองและการรับรองใหม่
ผู้ผลิตอุปกรณ์จำนวนมากมาหาทีมจัดหาเพื่อเพิ่มแหล่งที่สองสำหรับชิ้นส่วนที่ผลิตอยู่แล้ว ในกรณีนั้น ชิ้นส่วนที่มีอยู่เป็นข้อมูลอ้างอิง: ทีมจัดหาขอแบบ ตัวอย่างที่เก็บไว้บางส่วน และรูปแบบความเสียหายที่พบในภาคสนาม จากนั้นวางแผนการตรวจสอบชิ้นงานแรกเพื่อให้แหล่งใหม่ถูกเปรียบเทียบกับแหล่งปัจจุบันที่จุดตรวจเดียวกัน ความแตกต่างรายงานอย่างตรงไปตรงมา และการตัดสินใจปล่อยผ่านยังเป็นของวิศวกรของคุณ
ข้อตกลงกรอบและการสั่งซื้อ
สำหรับความต้องการซ้ำ ข้อตกลงกรอบกำหนดข้อกำหนด การบรรจุ แผนการตรวจสอบ และปริมาณต่อปีที่คาดไว้ และเรียกส่งสินค้าเป็นงวดตามข้อตกลง ช่วยให้โรงงานพันธมิตรวางแผนเหล็กและกำลังการผลิต และช่วยให้คุณรักษาระยะเวลาผลิตที่คงที่ ช่วงอ้างอิงทั่วไป: ตัวอย่างแบบจัดเอง 15-30 วัน การผลิตเป็นล็อต 25-45 วันสำหรับรหัสตามแคตตาล็อก และ 45-75 วันสำหรับชิ้นส่วนที่ไม่เป็นมาตรฐานหรือแม่พิมพ์ โดยล็อตที่ไม่เป็นมาตรฐานมักเริ่มที่หลายพันชิ้น ทั้งหมดยืนยันเป็นลายลักษณ์อักษรสำหรับแต่ละโปรแกรม การทำเครื่องหมายและกล่องไพรเวทเลเบลครอบคลุมในOEM และไพรเวทเลเบล
ส่งแบบ ปริมาณต่อปี และข้อกำหนดค่าความคลาดเคลื่อนผ่านแบบฟอร์มขอใบเสนอราคา หรืออ่านMOQ ทำงานอย่างไรกับคำสั่งซื้อ OEMก่อน