
Vì sao vòng bi mòn nhanh trong chế độ bẩn
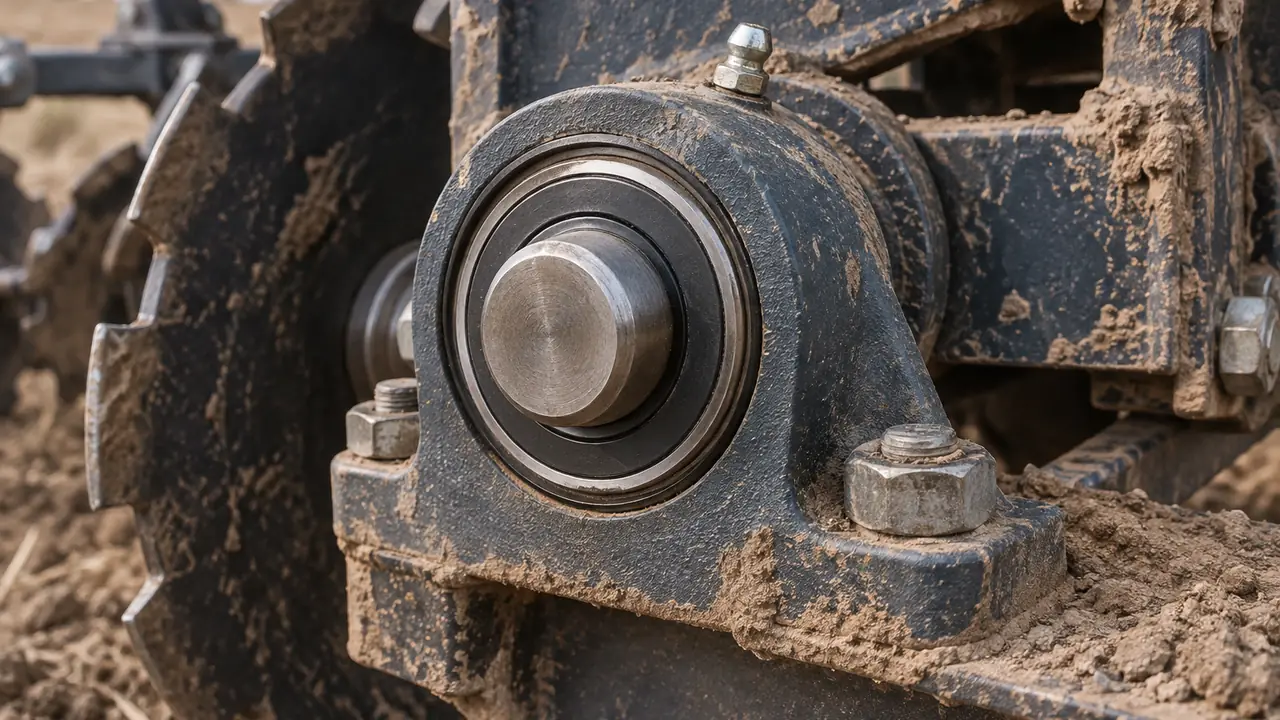
Vòng bi tiêu chuẩn được thiết kế cho lăn sạch, có bôi trơn. Trong máy gặt, băng tải khai mỏ hay khớp xoay máy đào, bụi mài mòn và bùn lọt vào rãnh lăn, và vài hạt sạn có thể khởi đầu hư hại bề mặt lan thành tróc rỗ sớm. Nước bắn làm gỉ rãnh lăn và cuốn trôi mỡ. Tải va đập làm lõm bề mặt tiếp xúc. Ở những hiện trường này, nguyên nhân hỏng thường là môi trường chứ không phải tải định mức, vì vậy giải pháp nằm ở làm kín, thép và quy trình bảo dưỡng chứ không phải vòng bi to hơn.
Do đó vòng bi chịu mài mòn không phải là một sản phẩm. Đó là thiết kế tiêu chuẩn kèm gói nâng cấp được chọn theo chế độ làm việc, và chúng tôi chỉ định và kiểm tra chúng cùng các nhà máy đối tác.
Làm kín: tuyến phòng thủ đầu tiên
| Lựa chọn làm kín | Cách bảo vệ | Đánh đổi |
|---|---|---|
| Phớt tiếp xúc 2RS tiêu chuẩn | Một môi cao su tựa vào vòng trong | Đủ cho bụi nhẹ; hạn chế với bùn |
| Phớt nhiều môi | Hai môi trở lên nối tiếp, có mỡ ở giữa | Bảo vệ tốt hơn; ma sát và nhiệt nhiều hơn |
| Phớt vòng văng (flinger, slinger) | Một vòng quay hất bụi bẩn ra trước khi chạm môi phớt | Hiệu quả trên trục ngoài trời; tăng chiều rộng |
| Mê cung hoặc nắp che | Đường đi không tiếp xúc chặn hạt bụi | Cần thiết kế gối đỡ; phù hợp cụm lớn hơn |
Vật liệu phớt cũng quan trọng. NBR là lựa chọn phổ biến cho dải nhiệt độ thông thường; FKM được dùng khi có nhiệt hoặc hóa chất. Xem phớt vòng bi để biết chi tiết. Với các dãy định hướng nông nghiệp, hãy xem vòng bi pillow block với phớt ba môi và trang nông nghiệp và băng tải.
Thép và nhiệt luyện
Vòng bi tiêu chuẩn dùng thép crôm cacbon cao, GCr15, tương đương AISI 52100 và 100Cr6, tôi xuyên. Với chế độ chịu va đập, thép thấm cacbon (tôi bề mặt) là phương án thay thế: lớp bề mặt cứng phủ lõi dai hơn, chống lõm và chống lan truyền vết nứt. Nhiệt luyện đặc biệt có thể cải thiện độ ổn định kích thước ở nhiệt độ cao; và với phần tử lăn trong chất bôi trơn nhiễm bẩn, thép sạch hơn với độ bóng rãnh lăn tốt kéo dài tuổi thọ khi chạy trong điều kiện bẩn. Phương án nào phù hợp tùy thuộc vào dạng tải, nhiệt độ và kích thước, nên hãy mô tả chế độ làm việc cho chúng tôi thay vì yêu cầu một tên gọi. Tham khảo vật liệu có trên trang thép vòng bi.
Độ hở, vòng cách và mỡ
- Độ hở. Chế độ bẩn thường chạy nóng, và giãn nở nhiệt làm hao độ hở, nên C3 là phổ biến. Xem dung sai và độ hở.
- Vòng cách. Vòng cách thép dập hoặc đồng thau gia công chịu va đập và rung động tốt hơn nylon, vốn có giới hạn nhiệt độ.
- Mỡ. Mỡ tải nặng với phụ gia EP và khả năng chịu nước tốt, nhồi rộng rãi để mỡ mới đẩy bụi ra khỏi phớt. Xem mỡ vòng bi.
Bôi trơn lại là một phần của thông số kỹ thuật
Ngay cả phớt tốt nhất cũng rò rỉ theo thời gian. Biện pháp bảo vệ kinh tế nhất là bôi trơn lại đều đặn, đẩy mỡ cũ và sạn ra qua phớt trước khi hư hại bắt đầu. Hãy chỉ định núm mỡ trên cụm vòng bi có gối, nêu chu kỳ trong sổ tay máy, và huấn luyện người vận hành bơm chậm trong khi trục quay. Về phương pháp thực tế, xem bài chu kỳ bôi trơn lại và hướng dẫn bôi trơn.
Lắp đặt và thao tác tại hiện trường
Làm kín tốt có thể bị phá hỏng lúc lắp ráp. Hãy giữ vòng bi mới trong bao gói cho đến lúc lắp, lau sạch trục và gối đỡ, và chỉ ép lên vòng đang được lắp để lực không đi qua các viên bi. Kiểm tra môi phớt không bị gập ngược, nhồi mỡ quy định vào khoang gối đỡ ở nơi thiết kế yêu cầu, và bảo vệ mặt phớt lộ ra khi vệ sinh, vì tia nước áp lực cao nhắm vào môi phớt có thể ép nước lọt qua. Với thiết bị nằm im giữa các mùa vụ, thỉnh thoảng hãy quay trục và tra mỡ lại trước khi khởi động lại, vì nước tĩnh và bụi đọng ở môi phớt có thể ăn mòn đường tiếp xúc.
Khi vòng bi hỏng sớm, hãy giữ lại và xem hư hại: rãnh lăn mờ, xước chỉ ra chất mài mòn, gỉ chỉ ra nước, và vết lõm chỉ ra va đập. Bằng chứng đó định hướng thông số kỹ thuật lần sau, và chúng tôi có thể dùng nó để điều chỉnh phớt, độ hở hoặc thép ở lô tiếp theo.
Nơi chúng được sử dụng
Các hiện trường điển hình là máy gặt đập liên hợp, dụng cụ làm đất, máy đóng kiện, băng tải và con lăn đỡ khai mỏ, máy nghiền, sàng, khớp xoay máy đào và máy xúc lật, máy trộn bê tông và thiết bị mỏ đá. Cụm vòng bi có gối phổ biến trên băng tải và máy nông nghiệp; với các khớp xoay lắc dưới va đập, xem vòng bi trượt cầu. Các chương trình dạng tình huống cho nhóm người mua này được tóm tắt trong các tình huống minh họa.
Kiểm tra và đặt hàng
Với lô chịu mài mòn, các kiểm tra đã thống nhất bao gồm kích thước theo dung sai đặt hàng, độ hở hướng kính, độ khớp phớt và tình trạng môi phớt, loại vòng cách, độ cứng trên mẫu, và loại cùng lượng mỡ nhồi. Số lượng điển hình bắt đầu khoảng 100-500 chiếc mỗi mã, và làm kín hoặc thép tùy chỉnh được đánh giá theo bản vẽ. Mẫu có sẵn giao trong 3-7 ngày làm việc; sản xuất theo lô thường mất 25-45 ngày, là các khoảng tham khảo điển hình được xác nhận bằng văn bản. Gửi chế độ làm việc, mã hiệu và số lượng qua biểu mẫu báo giá. Xem thêm các dòng khác tại trang vòng bi đặc chủng.